
وقتی در یک محیط صنعتی پرجنبوجوش، سالن تولید شلوغ یا یک پارکینگ طبقاتی پرتردد قدم میزنید، احتمالاً کمتر به این فکر میکنید که سطح زیر پای شما یا بدنه تجهیزات سنگین، هر روز چه فشارهای ناگهانی و ضربات سهمگینی را تحمل میکنند.
افتادن یک ابزار فلزی سنگین از دست تکنسین، برخورد ناگهانی شاخکهای لیفتراک با ستونها یا سقوط قطعات از ارتفاع، تنها بخشی از حوادثی هستند که در کسری از ثانیه رخ میدهند و میتوانند هر پوشش ضعیفی را از بین ببرند.
اما چه عاملی باعث میشود برخی از سطوح صنعتی پس از سالها بهرهبرداری خشن و برخوردهای مکرر، همچنان بدون ترکخوردگی، لبپریدگی یا جدا شدن از سطح زیرین، زیبایی و یکپارچگی اولیه خود را حفظ کنند و در مقابل، برخی دیگر با اولین ضربه تسلیم شوند؟ راز این مقاومت شگفتانگیز تنها در ضخامت ظاهری لایه محافظ خلاصه نمیشود، بلکه در پیوندهای میکروسکوپی، مهندسی دقیق پلیمرها و جزئیاتی نهفته است که بسیاری از مجریان و کارفرمایان در زمان انتخاب و اجرا از آن غفلت میکنند.
اگر میخواهید بدانید در لحظه برخورد یک جسم سخت با سطح پوشش داده شده دقیقاً چه اتفاقی در ساختار مولکولی میافتد و چگونه میتوان عمر مفید سطوح صنعتی را در برابر تنشهای مکانیکی به حداکثر رساند، ادامه این مطلب دیدگاه شما را نسبت به حفاظت از سطوح تغییر خواهد داد.
بررسی ماندگاری رنگ اپوکسی در برابر ضربه
این مقاله توسط “ایکالر” نوشته شده تا به یکی از مهمترین دغدغههای مدیران صنایع، مهندسان نگهداری و تعمیرات و مجریان پوششهای محافظتی پاسخ دهد و ابعاد فنی مقاومت مکانیکی سطوح را به زبان ساده و علمی کالبدشکافی کند.
در محیطهای صنعتی امروزی، انتخاب یک سیستم پوششی مناسب تنها به معنای زیباییبخشی به محیط یا تغییر رنگ سطوح فلزی و بتنی نیست، بلکه یک سرمایهگذاری استراتژیک برای حفظ سرمایههای فیزیکی در برابر فرسایش و آسیبهای فیزیکی به شمار میرود.
وقتی صحبت از رنگ اپوکسی به میان میآید، بسیاری از افراد به یاد سطحی براق، صیقلی و مقاوم در برابر مواد شیمیایی میافتند، اما رفتار این پلیمر در برابر تنشهای ناگهانی و ضربات فیزیکی داستانی بسیار پیچیدهتر و جذابتر دارد.
درک دقیق ماندگاری رنگ اپوکسی زمانی اهمیت پیدا میکند که بدانیم کوچکترین شکست یا ترک در لایه پوششی در اثر یک ضربه، میتواند آغازگر نفوذ رطوبت، مواد خورنده و در نهایت تخریب کامل سازه زیرین در کوتاهترین زمان ممکن باشد.
به همین دلیل، در این نوشتار قصد داریم فراتر از کلیگوییهای رایج، به بررسی تخصصی رفتار این پوششها در لحظه برخورد اجسام، عوامل مؤثر بر تقویت یا تضعیف آنها و راهکارهای مهندسی برای دستیابی به بالاترین سطح استقامت مکانیکی بپردازیم.
مهندسان صنایع همواره به دنبال راهکاری هستند که هزینههای تعمیر و نگهداری سالانه را کاهش داده و از توقف خطوط تولید برای بازسازی کف یا تجهیزات جلوگیری نمایند، زیرا هر ساعت توقف در یک کارخانه به معنای زیان مالی هنگفت است.
در چنین شرایطی، ارزیابی دقیق ماندگاری رنگ اپوکسی در مواجهه با تنشهای فیزیکی به یک معیار کلیدی برای تصمیمگیری تبدیل میشود؛ معیاری که مرز میان یک پروژه موفق و یک اجرای پرهزینه و شکستخورده را مشخص میسازد.
پوششهای رزینی بر پایه ساختار دو جزئی خود، یعنی ترکیب رزین و هاردنر (سختکننده)، پس از واکنش شیمیایی شبکهای سهبعدی و بسیار فشرده ایجاد میکنند که استحکام فشاری فوقالعادهای را به نمایش میگذارد.
با این حال، استحکام فشاری بالا همیشه به معنای مقاومت صددرصدی در برابر ضربه نیست، چرا که ضربه یک نیروی دینامیکی و آنی است که نیازمند ترکیبی متعادل از سختی سطحی و انعطافپذیری درونی برای جذب و دفع انرژی وارده میباشد.
بنابراین، شناخت مکانیزمهای جذب انرژی در این ساختار پلیمری به ما کمک میکند تا قبل از انتخاب محصول، شرایط محیطی کارگاه یا انبار خود را با ویژگیهای فنی پوشش تطبیق دهیم و انتخابی هوشمندانه داشته باشیم.
بسیاری از شکستهایی که در پروژههای صنعتی مشاهده میشوند و به اشتباه به ضعف ذاتی محصول نسبت داده میشوند، در واقع ناشی از عدم تطابق فرمولاسیون انتخابی با نوع کاربری و نوع تنشهای مکانیکی موجود در آن محیط خاص هستند.
برای مثال، پوششی که برای یک آزمایشگاه داروسازی با تردد نفر طراحی شده است، قطعاً در یک کارگاه ماشینکاری سنگین که قطعات فولادی دائماً در حال جابهجایی و سقوط احتمالی هستند، عملکرد یکسانی از خود نشان نخواهد داد.
در ادامه این مطلب، گام به گام تمام متغیرهای پنهان و آشکار را زیر ذرهبین قرار میدهیم تا مشخص شود چگونه میتوان از این فناوری پلیمری، سپری نفوذناپذیر در برابر شدیدترین ضربات فیزیکی ساخت.
ما بررسی خواهیم کرد که چگونه زنجیرههای مولکولی در کسری از ثانیه تصمیم میگیرند انرژی برخورد را در خود حل کنند یا در برابر آن بشکنند، و نقش زیرسازی، ضخامت و افزودنیها در این معادله مهندسی چیست.
با مطالعه بخشهای پیش رو، شما دیدگاهی جامع و کاربردی به دست خواهید آورد که به شما اجازه میدهد در پروژههای بعدی خود، بالاترین بازدهی و طول عمر را از پوششهای صنعتی دریافت کنید.
ساختار مولکولی و چگونگی توزیع انرژی ضربه در لایههای رزینی
برای اینکه بفهمیم یک پوشش پلیمری چگونه در برابر سقوط یک چکش یا برخورد شاخک لیفتراک مقاومت میکند، ابتدا باید به دنیای میکروسکوپی آن سفر کنیم و نحوه اتصال زنجیرههای مولکولی را پس از خشک شدن کامل مورد بررسی قرار دهیم.
زمانی که جزء اول با جزء سختکننده یا همان هاردنر ترکیب میشود، یک واکنش شیمیایی گرمازا آغاز میگردد که منجر به تشکیل پیوندهای عرضی بسیار قوی میان مولکولها شده و ساختاری شبکهای و درهمتنیده را به وجود میآورد.
این شبکه سهبعدی فشرده، دقیقاً همان عاملی است که به لایه نهایی سختی، چسبندگی بینظیر و مقاومت در برابر سایش میبخشد و اجازه نمیدهد عوامل محیطی به راحتی به عمق آن نفوذ کنند.
وقتی یک جسم سخت با سرعت به این سطح برخورد میکند، انرژی جنبشی حاصل از برخورد در یک نقطه بسیار کوچک متمرکز میشود و تلاش میکند پیوندهای شیمیایی میان زنجیرهها را از هم بگسلد.
اگر این شبکه مولکولی بتواند این موج انرژی ناگهانی را به سرعت به زنجیرههای مجاور منتقل کرده و در سطح وسیعتری پخش کند، سطح بدون هیچگونه آسیبی سالم باقی میماند و ضربه مهار میشود.
در فیزیک پلیمرها، تعادل میان دو ویژگی «سختی» و «چقرمگی» تعیینکننده اصلی سرنوشت پوشش در لحظه برخورد است؛ دو مفهومی که اغلب به اشتباه یکسان در نظر گرفته میشوند اما تفاوتهای بنیادینی با یکدیگر دارند.
سختی به معنای مقاومت سطح در برابر خراشیدگی و فرورفتگی است، در حالی که چقرمگی توانایی ماده برای جذب انرژی و تغییر شکل جزئی بدون شکستن یا ترک خوردن در اثر نیروهای ناگهانی را نشان میدهد.
شبکههای رزینی استاندارد به دلیل تراکم بالای پیوندهای عرضی، ذاتاً بسیار سخت و صلب هستند، که این ویژگی آنها را در برابر بارهای استاتیکی (مانند وزن یک دستگاه سنگین ثابت) بیرقیب میسازد.
اما اگر این تراکم پیوندها بیش از حد بالا باشد و هیچ فضایی برای حرکت جزئی زنجیرههای مولکولی باقی نگذارد، پوشش حالتی شیشهای و شکننده پیدا میکند که در برابر ضربات تیز و ناگهانی آسیبپذیر خواهد بود.
بنابراین، هنر مهندسی شیمی در تولید این محصولات، ایجاد ساختاری است که در عین حفظ سختی سطحی بالا، به زنجیرهها اجازه دهد در لحظه شوک مکانیکی کمی ارتعاش داشته باشند و انرژی ضربه را به گرما تبدیل کنند.
یکی دیگر از ابعاد بسیار مهم در تحلیل رفتار مولکولی، نحوه انتقال تنش از لایه رویی به لایههای میانی و در نهایت به سطح زیرآیند (بتن یا فلز) در کسری از میلیثانیه پس از وقوع برخورد است.
وقتی ضربهای به سطح وارد میشود، یک موج تنش فشاری و کششی به صورت همزمان در عمق فیلم تشکیلشده حرکت میکند و تا رسیدن به مرز مشترک پوشش و سطح زیرین پیش میرود.
اگر چسبندگی بینلایهای و چسبندگی به سطح زیرین در بالاترین سطح استاندارد باشد، این موج بدون ایجاد گسستگی در مرز مشترک، به سازه زیرین منتقل شده و توسط جرم بزرگتر بتن یا فولاد مستهلک میگردد.
اما در صورتی که پیوندهای مولکولی در مرز اتصال ضعیف باشند، موج برگشتی باعث جدا شدن آنی پوشش از سطح شده و پدیدهای به نام پوستهشدن یا لبپریدگی در اطراف نقطه برخورد رخ میدهد.
همین موضوع نشان میدهد که بررسی ماندگاری رنگ اپوکسی تنها به کیفیت لایه نهایی محدود نمیشود، بلکه حاصل عملکرد هماهنگ تمام لایهها از پرایمر گرفته تا تاپکوت در سطح مولکولی است.
نقش حیاتی آمادهسازی سطح در جلوگیری از لبپریدگی ناشی از ضربه
شاید تعجبآور به نظر برسد، اما بیش از هفتاد درصد موارد شکست پوششهای صنعتی در برابر ضربه، هیچ ارتباطی با کیفیت خود محصول ندارند، بلکه مستقیماً از ضعف در مرحله آمادهسازی سطح زیرین ناشی میشوند.
تصور کنید محکمترین و پیشرفتهترین سپر محافظتی دنیا را روی لایهای از گرد و غبار، چربی، زنگزدگی یا بتن سست و پوک قرار دهید؛ بدیهی است که با اولین ضربه، این پوشش به همراه لایه سست زیرین کنده خواهد شد.
برای اینکه لایه رزینی بتواند انرژی حاصل از برخورد اجسام سنگین را تحمل کند، باید با تمام وجود به سطح زیرین قفل شود و یک پیکره واحد و یکپارچه را با سازه فلزی یا بتنی تشکیل دهد.
در سطوح فلزی، استفاده از روشهای سایش مکانیکی مانند سندبلاست یا شاتبلاست تا رسیدن به درجه تمیزی استاندارد، نه تنها آلودگیها و اکسیدها را پاک میکند، بلکه زبری میکروسکوپی هدفمندی را روی فلز ایجاد مینماید.
این پستی و بلندیهای میکروسکوپی که به آن پروفایل سطحی گفته میشود، مانند هزاران قلاب کوچک عمل میکنند که رزین مایع به درون آنها نفوذ کرده و پس از خشک شدن، اتصال مکانیکی فوقالعاده محکمی را رقم میزند.
در مورد سطوح بتنی و کفپوشهای صنعتی، ماجرا حتی حساستر است، زیرا بتن مادهای متخلخل است که در سطح رویی خود اغلب دارای لایهای ضعیف و کممقاومت به نام شیره بتن میباشد.
اگر عملیات اسیدشویی یا ساب زدن مکانیکی با دستگاههای الماسه به درستی انجام نشود و این لایه سست از بین نرود، پوشش محافظ عملاً به جای اتصال به بدنه اصلی و مستحکم بتن، به این پوسته شکننده میچسبد.
در چنین حالتی، به محض سقوط یک قطعه فلزی یا عبور چرخهای سخت پالتبَر، تنش وارده باعث متلاشی شدن شیره بتن در زیر پوشش شده و لایه رنگی به صورت ورقهای یا سکهای از جا کنده میشود.
علاوه بر حذف لایههای سست، باز کردن منافذ بتن به پرایمر اجازه میدهد تا به عمق چند میلیمتری نفوذ کرده و ریشههای پلیمری مستحکمی را در دل بتن ایجاد کند که کندن آن تقریباً غیرممکن است.
زمانی که این ریشهدوانی به درستی شکل بگیرد، مقاومت کل سیستم در برابر ضربه به مقاومت ذاتی خود بتن مسلح گره میخورد و پایداری بینظیری را به نمایش میگذارد.
علاوه بر زبری و تمیزی مکانیکی، وجود رطوبت پنهان یا آلودگیهای روغنی نامرئی نیز دشمن قسمخورده چسبندگی و مقاومت ضربهای در پروژههای صنعتی محسوب میشوند که باید با دقت کامل حذف گردند.
در محیطهای کارگاهی که قبلاً مورد بهرهبرداری قرار گرفتهاند، نفوذ روغنهای هیدرولیک، گریس و سیالات خنککننده به عمق منافذ سطح، مانعی جدی در برابر خیساندن سطح توسط پرایمر ایجاد میکند.
حتی اگر سطح در ظاهر تمیز به نظر برسد، وجود یک لایه مولکولی از چربی باعث میشود پیوند شیمیایی و واندروالسی میان پوشش و بستر شکل نگیرد و یک نقطه ضعف پنهان در زیر کار باقی بماند.
این نقاط ضعیف در شرایط عادی و بدون تنش شاید برای ماهها پنهان بمانند، اما دقیقاً در لحظهای که یک شوک مکانیکی یا ضربه به آن ناحیه وارد میشود، به عنوان نقطه شروع ترک و جداشدگی عمل میکنند.
بنابراین، اجرای دقیق پروتکلهای چربیزدایی، تست رطوبت بستر و استفاده از پرایمرهای نفوذگر تخصصی، پیششرطی غیرقابل مذاکره برای تضمین دوام فیزیکی هرگونه سیستم پوششی در صنایع سنگین است.
تاثیر نوع هاردنر و فرمولاسیون شیمیایی بر انعطافپذیری و مقاومت ضربهای
یکی از جذابترین ویژگیهای شیمی پلیمرها این است که میتوان با تغییر نوع سختکننده (هاردنر) و اصلاح فرمولاسیون، خواص نهایی پوشش را دقیقاً متناسب با نیاز پروژه مهندسی و تنظیم کرد.
در بازار صنعتی، هاردنرهای مختلفی از جمله پلیآمینها، پلیآمیدها و سیکلوآلیفاتیکها وجود دارند که هر کدام ویژگیهای مکانیکی و شیمیایی کاملاً متفاوتی را به شبکه پلیمری نهایی دیکته میکنند.
به عنوان مثال، هاردنرهای پلیآمین پیوندهای عرضی بسیار کوتاه و متراکمی ایجاد میکنند که نتیجه آن مقاومت شیمیایی فوقالعاده بالا و سطحی بسیار سخت است، اما همین فشردگی باعث میشود انعطافپذیری آنها در برابر ضربات سنگین کمتر باشد.
در نقطه مقابل، زمانی که از هاردنرهای پلیآمید استفاده میشود، به دلیل ساختار مولکولی بلندتر و انعطافپذیرتر زنجیرههای پلیآمیدی، پوشش نهایی از چقرمگی و قابلیت جذب شوک بسیار بالاتری برخوردار میگردد.
به همین دلیل است که در سازههای فلزی، بدنه ماشینآلات و محیطهایی که ارتعاش و ضربات مکانیکی اولویت اصلی هستند، فرمولاسیونهای مبتنی بر پلیآمید انتخاب اول مهندسان طراح به شمار میروند.
علاوه بر انتخاب نوع هاردنر اصلی، متخصصان فرمولاسیون از افزودنیهای ویژهای به نام «منعطفکنندهها» و «چقرمهکنندهها» برای ارتقای چشمگیر مقاومت ضربهای بدون قربانی کردن سایر خواص مفید استفاده میکنند.
در گذشته، برای نرمتر کردن پوشش از روانکنندههای خارجی استفاده میشد که به مرور زمان از داخل فیلم رنگ مهاجرت کرده و باعث ترد شدن سطح پس از چند ماه یا چند سال میگردیدند.
اما در تکنولوژیهای مدرن امروزی، از رزینهای اصلاحشده و پلیمرهای الاستومری واکنشدهنده استفاده میشود که مستقیماً وارد واکنش شیمیایی شده و به بخشی جداییناپذیر از اسکلت اصلی شبکه تبدیل میشوند.
این ذرات میکروسکوپی منعطف که در سراسر ماتریس سخت پلیمری پخش شدهاند، دقیقاً مانند ضربهگیرهای خودرو عمل میکنند و در لحظه برخورد، مانع از رشد و پیشروی ترکهای ریز در داخل لایه رنگ میشوند.
به لطف این مهندسی پیشرفته، ماندگاری رنگ اپوکسی در برابر تنشهای فیزیکی به سطحی میرسد که حتی در شرایط کاری بسیار خشن نیز یکپارچگی خود را به خوبی حفظ مینماید.
نقش فیلرها، پیگمنتها و پرکنندههای معدنی را نیز نباید در معادله مقاومت مکانیکی نادیده گرفت، چرا که نوع، شکل هندسی و دانهبندی این ذرات تاثیر مستقیمی بر استحکام فشاری و ضربهای دارد.
استفاده از سیلیسهای میکرونیزه با خلوص بالا، پودر کوارتز با دانهبندی مهندسیشده و یا پیگمنتهای ورقهای در فرمولاسیون، استخوانبندی درونی پوشش را به شدت تقویت میکند.
وقتی یک نیروی ضربهای به سطح وارد میشود، این ذرات معدنی سخت بخش عمدهای از بار فشاری را به دوش میکشند و اجازه نمیدهند تمام فشار مستقیماً به زنجیرههای پلیمری منتقل شود.
البته نسبت ترکیب این پرکنندهها با رزین (که در صنعت رنگ به آن PVC گفته میشود) بسیار حیاتی است؛ چرا که اگر مقدار پودر و فیلر بیش از حد استاندارد باشد، رزین کافی برای احاطه کردن ذرات وجود نخواهد داشت و پوشش به شدت ترد و شکننده میشود.
بنابراین، تنها محصولاتی که در آزمایشگاههای مجهز و بر اساس فرمولاسیونهای دقیق و استاندارد تولید شدهاند، میتوانند تعادل طلایی میان مقدار رزین، نوع هاردنر و درصد فیلرهای تقویتکننده را برقرار سازند.
رابطه ضخامت فیلم خشک با میزان تحمل تنشهای فیزیکی و مکانیکی
یکی از سوالات همیشگی کارفرمایان و مجریان این است که آیا افزایش ضخامت لایه پوششی به طور خودکار باعث افزایش مقاومت آن در برابر ضربات مکانیکی میشود یا خیر؟ پاسخ علمی به این سوال نیازمند تفکیک میان سیستمهای پوششی لایهنازک (که معمولاً روی فلزات یا به عنوان رنگآمیزی ساده بتنی اجرا میشوند) و سیستمهای کفپوش خودتراز یا ملاتی ضخیم است.
در پوششهای لایهنازک که با غلتک یا پیستوله روی سطوح فلزی اعمال میشوند، افزایش بیش از حد ضخامت در یک دست اجرا نه تنها کمککننده نیست، بلکه میتواند نتیجه معکوس به همراه داشته باشد.
زمانی که ضخامت یک لایه رنگ صنعتی بدون طراحی قبلی از حد استاندارد خود فراتر میرود، حلالهای موجود در فرمولاسیون نمیتوانند به طور کامل از عمق فیلم خارج شوند و در داخل شبکه حبس میگردند.
علاوه بر این، تنشهای انقباضی ناشی از خشک شدن در ضخامتهای غیرمجاز افزایش یافته و باعث میشود لایه تشکیلشده تردتر شده و در برابر ضربه، مستعد ترکخوردگیهای عمیق و جداشدگیهای وسیع گردد.
اما داستان در مورد کفپوشهای صنعتی بدون حلال (Solvent-Free) و سیستمهای چندلایه یا ملاتی که مخصوص تحمل بارهای مکانیکی سنگین طراحی شدهاند، کاملاً متفاوت است و ضخامت در اینجا نقش یک زره واقعی را بازی میکند.
در یک سیستم کفپوش مهندسیشده که ضخامت آن بین دو تا پنج میلیمتر (و گاهی بیشتر در ملاتهای اپوکسی) در نظر گرفته میشود، جرم ماده پلیمری و سیلیسهای تقویتکننده به اندازهای زیاد است که بتواند ضربات سنگین را قبل از رسیدن به بتن زیرین مهار کند.
در واقع، وقتی یک قطعه فلزی سنگین روی یک پوشش بسیار نازک صد میکرونی سقوط میکند، پوشش نازک نمیتواند به تنهایی انرژی را جذب کند و ضربه مستقیماً به بتن زیرین منتقل شده و با خرد شدن بتن، لایه رنگ نیز تخریب میشود.
ولی در یک سیستم ضخیم و چندلایه، لایههای میانی که سرشار از دانههای سیلیس مقاوم هستند، مانند یک سپر ضربهگیر عمل کرده و انرژی برخورد را در حجم زیادی از ماده مستهلک میکنند تا آسیبی به بستر نرسد.
به همین جهت، انتخاب ضخامت باید دقیقاً بر اساس وزن اجسامی که احتمال سقوط آنها وجود دارد و نوع تردد ماشینآلات در آن محیط خاص محاسبه و تعیین گردد.
نکته کلیدی در دستیابی به ضخامتهای بالا بدون کاهش مقاومت ضربهای، اجرای لایهبهلایه و رعایت دقیق زمان پوششدهی مجدد (Overcoating Time) میان لایههای مختلف است تا پیوند شیمیایی بین لایهها برقرار شود.
اگر لایه بعدی زمانی اجرا شود که لایه زیرین بیش از حد خشک و شیشهای شده است، بدون انجام سنبادهزنی سطحی، دو لایه به خوبی به هم نمیچسبند و در اثر ضربه، لایه رویی از لایه زیرین جدا میشود (پدیده دلامینه شدن).
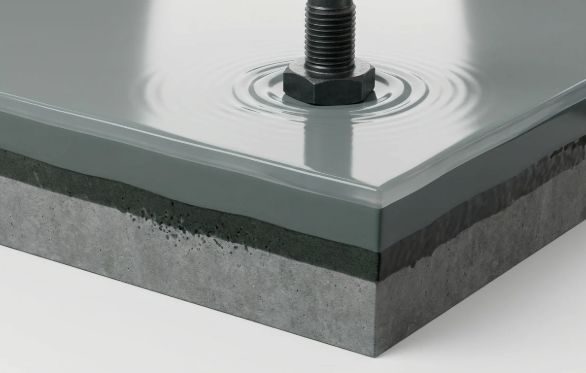
از سوی دیگر، هر لایه در یک سیستم چندلایه وظیفه مشخصی دارد: لایه اول (پرایمر) وظیفه نفوذ و چسبندگی، لایههای میانی وظیفه ایجاد ضخامت و جذب تنشهای مکانیکی، و لایه نهایی وظیفه مقاومت سایشی و زیبایی ظاهری را بر عهده دارد.
این تقسیم کار مهندسی در ضخامت پوشش باعث میشود که سیستم به صورت یک کل منسجم عمل کند و در برابر تنشهای پیچیده فیزیکی، عملکردی بسیار فراتر از یک لایه تکجزیی ساده از خود نشان دهد.
در نتیجه، ضخامت زمانی به نفع دوام ضربهای کار میکند که بر اساس استانداردهای فنی محصول و از طریق سیستمهای چندلایه استاندارد و بدون حلال ایجاد شده باشد.
آزمونهای استاندارد سنجش مقاومت به ضربه در آزمایشگاههای کنترل کیفیت
برای اینکه ادعاهای مربوط به استحکام مکانیکی از حالت تئوری خارج شده و به اعداد و ارقام قابل استناد برای مهندسان تبدیل شوند، استانداردهای بینالمللی دقیقی برای سنجش مقاومت ضربهای پوششها تدوین شده است.
در آزمایشگاههای کنترل کیفیت پیشرفته، پیش از آنکه فرمولاسیونی تایید و روانه بازار شود، نمونههای اعمالشده بر روی صفحات استاندارد فولادی تحت آزمایشهای بیرحمانهای قرار میگیرند تا آستانه شکست آنها مشخص گردد.
یکی از معتبرترین و رایجترین این آزمایشها، استاندارد ASTM D2794 است که در آن مقاومت پوششهای آلی در برابر تغییر شکل سریع (ضربه ناگهانی) به صورت کمی و دقیق اندازهگیری میشود.
در این تست، یک وزنه استاندارد با جرم مشخص و سر کروی، از داخل یک لوله مدرج از ارتفاعهای مختلف به صورت سقوط آزاد بر روی صفحه رنگشده رها میشود تا رفتار فیلم رنگ در لحظه برخورد بررسی گردد.
با افزایش تدریجی ارتفاع سقوط وزنه، انرژی پتانسیل برخورد بیشتر شده و متخصص آزمایشگاه نقطهای را که در آن اولین ترکهای ریز یا جداشدگی در پوشش ظاهر میشود، ثبت و گزارش میکند.
نکته بسیار جالب در این آزمایش استاندارد، انجام تست به دو روش «ضربه مستقیم» (Direct Impact) و «ضربه معکوس» (Reverse Impact) است که هر دو بعد چسبندگی و انعطافپذیری را به چالش میکشند.
در حالت ضربه مستقیم، وزنه مستقیماً به روی سطح رنگشده برخورد میکند که این حالت بیشتر مقاومت فشاری و چسبندگی پوشش در نقطه برخورد را شبیهسازی و ارزیابی مینماید.
اما در حالت ضربه معکوس، وزنه به پشت ورق فلزی برخورد میکند؛ به طوری که ورق فلزی به سمت بیرون خم شده و لایه رنگ روی آن تحت یک نیروی کششی ناگهانی و شدید قرار میگیرد.
بسیاری از پوششهای سخت ممکن است در تست ضربه مستقیم نمره بالایی بگیرند، اما در تست ضربه معکوس به دلیل عدم انعطافپذیری کافی در برابر کشش ناگهانی، دچار ترکخوردگی شوند.
موفقیت یک محصول در هر دو حالت این آزمایش نشان میدهد که زنجیرههای پلیمری هم به خوبی به فلز چسبیدهاند و هم انعطاف لازم برای همراهی با تغییر شکلهای بستر را دارا میباشند.
برای درک بهتر شاخصهایی که در آزمایشگاهها جهت تایید کیفیت مکانیکی و ضربهای بررسی میشوند، میتوان به مهمترین پارامترها و استانداردهای ارزیابی در این حوزه اشاره کرد:
تست سقوط وزنه (ASTM D2794): تعیین حداکثر انرژی ضربهای (بر حسب کیلوگرم-سانتیمتر یا پوند-اینچ) که پوشش بدون ترک خوردن در حالت مستقیم و معکوس تحمل میکند.
تست چسبندگی پولآف (ASTM D4541): اندازهگیری نیروی لازم برای کندن پوشش از سطح زیرین با استفاده از دالیهای فلزی و فشار هیدرولیک، که پیشنیاز اصلی مقاومت در برابر ضربه است.
تست سختی شور (ASTM D2240): سنجش میزان سختی سطحی پلیمر (معمولاً با مقیاس Shore D برای رزینهای سخت) جهت اطمینان از عدم فرورفتگی در برابر بارهای نقطهای.
تست خمش ماندرل (ASTM D522): بررسی میزان انعطافپذیری فیلم خشک شده هنگام خم شدن ورق فلزی به دور میلههایی با قطرهای مختلف برای پیشبینی رفتار پوشش در برابر تنشهای تغییر شکل.
تلفیق نتایج این چهار آزمایش به مهندسان کنترل کیفیت تصویر کاملی از رفتار مکانیکی محصول میدهد و مشخص میسازد که آیا این فرمولاسیون برای شرایط سخت صنعتی آماده است یا نیاز به اصلاح دارد.
زمانی که یک تولیدکننده معتبر ادعا میکند محصولش دارای مقاومت مکانیکی بالاست، در واقع به برگههای تاییدیه فنی (TDS) استناد میکند که حاصل ساعتها آزمایش مکرر بر اساس همین استانداردهای جهانی است.
بدون انجام این تستهای آزمایشگاهی، هرگونه اظهارنظر درباره دوام یک پوشش صرفاً یک حدس غیرعلمی خواهد بود که میتواند در مقیاس صنعتی خسارات جبرانناپذیری به بار آورد.
بنابراین، توصیه میشود کارفرمایان پیش از خرید، حتماً نتایج تست ضربه و چسبندگی محصول مورد نظر را از واحد فنی تولیدکننده مطالبه کرده و با نیازهای پروژه خود مطابقت دهند.
مقایسه عملکرد ضربهای پوششهای اپوکسی در سطوح بتنی و فلزی
رفتار یک سیستم پوششی واحد زمانی که بر روی دو بستر کاملاً متفاوت یعنی «فولاد» و «بتن» اجرا میشود، در برابر ضربات مکانیکی تفاوتهای ماهوی و بسیار مهمی از خود نشان میدهد که ناشی از تفاوت در فیزیک بستر است.
فولاد مادهای همگن، چکشخوار و دارای مدول الاستیسیته مشخص است که در برابر ضربات سنگین، به جای خرد شدن، دچار تغییر شکل پلاستیک (فرورفتگی یا خمیدگی) میشود.
وقتی یک جسم سنگین به یک ورق یا ستون فلزی رنگشده برخورد میکند، ورق فلزی کمی به داخل فرو میرود و لایه رنگ نیز مجبور است دقیقاً به همان اندازه و با همان سرعت کش بیاید و تغییر شکل دهد.
در این سناریو، چالش اصلی پوشش، حفظ چسبندگی به سطح صاف فلز و داشتن خاصیت کشسانی کافی برای پاره نشدن در ناحیه فرورفته است.
اگر پوشش بیش از حد خشک و ترد باشد، در لبههای گودی ایجاد شده روی فلز ترک میخورد و راه را برای نفوذ رطوبت و آغاز زنگزدگی زیرلایه باز میکند.
در نقطه مقابل، بتن مادهای ناهمگن، متخلخل و دارای مقاومت فشاری بالا اما مقاومت کششی و ضربهای نسبتاً پایین است که به جای خم شدن، در اثر ضربات شدید دچار خردشدگی موضعی میگردد.
هنگامی که یک وزنه سنگین روی کفپوش بتنی سقوط میکند، بستر بتنی خم نمیشود، بلکه تمام انرژی ضربه در نقطه برخورد متمرکز شده و سعی میکند دانههای شن و ماسه و سیمان زیر پوشش را از هم بپاشد.
در اینجا، پوشش پلیمری باید نقشی کاملاً متفاوت ایفا کند؛ یعنی به جای کش آمدن، باید مانند یک کلاه ایمنی سخت عمل کرده و فشار نقطهای را به یک فشار سطحی گستردهتر تبدیل کند تا بتن زیرین نشکند.
به همین دلیل است که در کفپوشهای بتنی از رزینهای با مدول الاستیسیته بالاتر و همراه با سیلیسهای تقویتکننده استفاده میشود تا مقاومت فشاری سیستم به مراتب بیشتر از خود بتن (گاهی تا سه برابر بتن معمولی) گردد.
در واقع، در سطوح بتنی این پوشش است که از خرد شدن بستر محافظت میکند، در حالی که در سطوح فلزی، پوشش باید خود را با انعطاف بستر وفق دهد.
این تفاوت بنیادین در رفتار بسترها باعث شده است که فرمولاسیون محصولات طراحیشده برای اسکلتهای فلزی و مخازن، با محصولات طراحیشده برای کف سالنهای تولید و انبارها کاملاً متمایز باشد.
استفاده از یک کفپوش سخت و پر از فیلر بر روی یک سازه فلزی که دارای ارتعاش و انبساط و انقباض حرارتی زیاد است، به سرعت منجر به ترکخوردگی پوشش در اثر کوچکترین ضربات خواهد شد.
برعکس، استفاده از یک رنگ صنعتی منعطف فلزی با ضخامت کم بر روی کف بتنی یک کارگاه مکانیکی، نمیتواند از بتن در برابر سقوط ابزارآلات محافظت کند و به سرعت سوراخ یا کنده میشود.
درک همین ظرافتهای مهندسی است که نشان میدهد چرا نمیتوان یک نسخه واحد برای تمام سطوح پیچید و چرا مشاوره گرفتن از متخصصان فنی پیش از انتخاب محصول تا این اندازه حیاتی است.
شناخت دقیق جنس زیرآیند و نحوه واکنش آن به بارهای دینامیکی، کلید اصلی طراحی سیستمی است که سالها بدون نقص کار کند.
عوامل محیطی تضعیفکننده مقاومت ضربهای در طول زمان بهرهبرداری
یک پوشش صنعتی ممکن است در روزهای ابتدایی پس از اجرا و خشک شدن کامل، بالاترین سطح مقاومت ضربهای را داشته باشد، اما سوال مهم این است که آیا پس از گذشت پنج یا ده سال نیز همان عملکرد روز اول را حفظ خواهد کرد؟ واقعیت این است که پلیمرها نیز مانند هر ماده دیگری در طبیعت، تحت تاثیر عوامل محیطی دچار پدیدهای به نام «پیرشدگی» (Aging) میشوند که میتواند خواص مکانیکی آنها را به مرور زمان دستخوش تغییر کند.
یکی از مهمترین این عوامل، تغییرات شدید دمایی و به ویژه سرمای بیش از حد در محیطهای باز، سردخانهها یا سولههای بدون سیستم گرمایشی در فصل زمستان است.
پلیمرها دارای دمایی به نام «دمای انتقال شیشهای» (Tg) هستند؛ زمانی که دمای محیط به شدت کاهش مییابد، حرکت زنجیرههای مولکولی محدودتر شده و ماده به شدت سختتر و در عین حال تردتر و شکنندهتر میشود.
بنابراین، ضربهای که در دمای بیست و پنج درجه سانتیگراد هیچ آسیبی به سطح وارد نمیکند، ممکن است در دمای منفی ده درجه سانتیگراد باعث ایجاد ترکهای ستارهای در همان پوشش گردد.
عامل محیطی بسیار مخرب دیگر، تابش مستقیم نور خورشید و اشعههای ماوراءبنفش (UV) است که دشمن اصلی ساختار آروماتیک بسیاری از رزینهای صنعتی استاندارد به شمار میرود.
وقتی این پوششها در فضای باز و در معرض تابش مداوم آفتاب قرار میگیرند، فوتونهای پرانرژی اشعه ماوراءبنفش به پیوندهای شیمیایی سطح حمله کرده و پدیدهای به نام «گچی شدن» (Chalking) را رقم میزنند.
در اثر این پدیده، نه تنها رنگ ظاهری سطح کدر و مات میشود و ضخامت آن به مرور کاهش مییابد، بلکه لایه رویی انعطافپذیری خود را از دست داده و بسیار ترد و شکننده میگردد.
در چنین شرایطی، مقاومت سطح در برابر برخورد اجسام یا حتی تگرگ و باد همراه با شن به شدت افت میکند و لایه پوششی کارایی محافظتی خود را از دست میدهد.
برای غلبه بر این چالش در محیطهای بیرونی، معمولاً از یک لایه نهایی پلیاورتان مقاوم به اشعه خورشید بر روی لایه میانی استفاده میشود تا هم خواص مکانیکی حفظ شود و هم تابش آفتاب مهار گردد.
علاوه بر دما و نور خورشید، تماس مداوم با مواد شیمیایی خورنده، حلالها و شویندههای صنعتی قوی نیز میتواند به مرور زمان بر روی شبکه پلیمری تاثیر گذاشته و استقامت فیزیکی آن را کاهش دهد.
برخی از حلالها یا اسیدهای آلی در صورت باقی ماندن طولانیمدت روی سطح، به آرامی به درون ماتریس پلیمری نفوذ کرده و باعث تورم جزئی و نرم شدن بیش از حد (کاهش سختی سطحی) میشوند.
وقتی سطح در اثر نفوذ مواد شیمیایی بیش از حد نرم شود، مقاومت خود را در برابر برش، خراش و ضربات اجسام تیز از دست میدهد و به راحتی زخمی و تخریب میگردد.
از طرف دیگر، شوکهای حرارتی مکرر، مانند ریختن آب جوش یا بخار داغ بر روی کفپوشی که دمای معمولی دارد، تنشهای انبساطی و انقباضی شدیدی را در مرز بین پوشش و بتن ایجاد میکند.
این تنشهای حرارتی به مرور زمان چسبندگی به بستر را تضعیف کرده و سطح را مستعد لبپریدگی در برابر ضربات مکانیکی بعدی میسازند؛ موضوعی که لزوم انتخاب سیستمهای مقاوم به شوک حرارتی را در صنایع غذایی و لبنی برجسته میکند.
راهکارهای مهندسی برای ارتقای مقاومت ضربهای در محیطهای فوق سنگین
در برخی از صنایع خاص مانند کارخانههای تولید قطعات خودرو، صنایع فولاد، تعمیرگاههای ماشینآلات راهسازی و انبارهای لجستیکی سنگین، میزان و شدت ضربات به قدری بالاست که سیستمهای پوششی معمولی پاسخگوی نیاز آنها نیستند.
برای این محیطهای فوق سنگین، مهندسان شیمی و مجریان حرفهای از راهکارهای ترکیبی و سیستمهای تقویتشده استفاده میکنند تا مقاومت ضربهای را به مرزهای جدیدی برسانند.
یکی از موثرترین این روشها، اجرای سیستمهای «ملات رزینی» (Epoxy Mortar) است که در آن رزین خالص با نسبت مشخصی از سیلیسهای دانهبندی شده درشت و ریز ترکیب شده و با ماله به ضخامت چهار تا ده میلیمتر اجرا میشود.
این ملات فشرده پس از خشک شدن، ساختاری شبیه به سنگ گرانیت اما با خاصیت جذب انرژی پلیمری پیدا میکند که حتی سقوط قطعات فولادی چند ده کیلوگرمی نیز نمیتواند آن را متلاشی کند.
وجود دانههای سیلیس با سایزهای مختلف باعث میشود که فضای خالی میان ذرات به حداقل رسیده و ضربات وارده در یک شبکه سنگی-پلیمری فوقالعاده مستحکم پخش و خنثی شوند.
راهکار مهندسی دوم، استفاده از الیاف تقویتکننده مانند الیاف شیشه (فایبرگلاس) به صورت حصیری یا خردشده در دل لایههای پوششی است که به سیستمهای FRP معروف هستند.
درست همانطور که میلگردهای فولادی در داخل بتن، مقاومت کششی و خمشی آن را چندین برابر میکنند، قرار دادن یک لایه توری الیاف شیشه در میان لایههای رزین، مقاومت ضربهای و ترکپذیری آن را به طرز شگفتانگیزی افزایش میدهد.
در این سیستم، اگر ضربه بسیار شدیدی به سطح وارد شود و بخواهد ترکی را در ماتریس رزین ایجاد کند، رشتههای فایبرگلاس مانند پلهای نگهدارنده عمل کرده و اجازه نمیدهند ترک باز شود یا گسترش یابد.
این تکنیک به ویژه در کفهایی که دارای ترکهای فعال هستند، یا در مخازن و حوضچههایی که علاوه بر فشار هیدرواستاتیکی در معرض برخورد اجسام خارجی قرار دارند، عملکردی بینظیر و تضمینشده دارد.
سومین استراتژی پیشرفته برای محیطهای پرتنش، طراحی سیستمهای هیبریدی و چندلایه هوشمند است که از مزایای دو خانواده پلیمری مختلف به صورت همزمان بهره میبرند.
در این روش، برای لایه زیرین و میانی از ساختار مستحکم و چسبنده پایه استفاده میشود تا چسبندگی عالی به بتن و مقاومت فشاری بالا تامین گردد، و سپس بر روی آن یک لایه نهایی از پلیاورتان الاستومری یا پلییوریا اجرا میشود.
لایه رویی به دلیل خاصیت الاستیک و ارتجاعی ذاتی خود، در لحظه برخورد اجسام سخت کمی فشرده شده و مانند یک تشک بسیار متراکم، شوک اولیه ضربه را میگیرد و سپس به حالت اولیه خود بازمیگردد.
برای اینکه بدانیم در هر بخش از یک کارخانه صنعتی کدام یک از این راهکارهای تقویتی بیشترین بازدهی اقتصادی و فنی را دارند، میتوان دستهبندی زیر را مد نظر قرار داد:
سالنهای بستهبندی و انبارهای سبک: اجرای سیستمهای خودتراز استاندارد با ضخامت دو تا سه میلیمتر، که برای تحمل تردد جکپالتها و سقوط جعبهها یا ابزارهای دستی کاملاً کافی و اقتصادی است.
تعمیرگاههای مرکزی و خطوط مونتاژ قطعات سنگین: استفاده از سیستمهای ملاتی پرملات (مورتار) با ضخامت حداقل پنج میلیمتر، جهت مقابله با سقوط آچارهای سنگین، قطعات موتور و جابهجایی جکهای سوسماری فلزی.
باراندازها و رمپهای ورودی لیفتراک: به کارگیری سیستمهای چندلایه مسلح شده با سیلیسپاشی بینلایهای (Broadcast System) همراه با تاپکوت ضدسایش، که علاوه بر مقاومت ضربهای بالا، اصطکاک لازم برای عدم لغزش چرخها را فراهم میکند.
سردخانهها و صنایع دارای شوک حرارتی: اجرای سیستمهای اصلاحشده با رزینهای منعطف پلیاورتان-اپوکسی که در دماهای زیر صفر درجه نیز خاصیت ارتجاعی و ضربهپذیری خود را از دست نمیدهند.
در نهایت، انتخاب صحیح، اجرای اصولی و نگهداری به موقع، سه ضلع مثلثی هستند که تضمین میکنند سرمایهگذاری شما برای حفاظت از سطوح صنعتی، سالیان متمادی بدون نیاز به تعمیرات پرهزینه باقی بماند.
زمانی که تمام جزئیات فنی از آمادهسازی بستر گرفته تا مهندسی لایهها رعایت شود، ماندگاری رنگ اپوکسی در برابر سختترین تنشهای فیزیکی به یک مزیت رقابتی پایدار برای هر مجموعه صنعتی تبدیل خواهد شد.
اگرچه ممکن است در نگاه اول، اجرای یک سیستم اصولی و چندلایه هزینه اولیه بیشتری نسبت به یک رنگآمیزی ساده داشته باشد، اما حذف هزینههای توقف تولید و بازسازیهای مکرر، این انتخاب را به اقتصادیترین تصمیم مهندسی تبدیل میکند.
با شناخت دقیق ویژگیهای ذاتی رنگ اپوکسی و بهرهگیری از مشاوره متخصصان باسابقه در این صنعت، میتوانید محیط کاری ایمن، زیبا و تغییرناپذیر در برابر حوادث فیزیکی روزمره خلق نمایید.
پرسش و پاسخ های متداول
آیا در صورت لبپر شدن یا آسیب دیدن بخشی از پوشش در اثر یک ضربه فوقالعاده سنگین، امکان ترمیم موضعی وجود دارد یا باید کل سطح مجدداً اجرا شود؟
بله، یکی از مزایای بزرگ این سیستمهای پوششی، قابلیت ترمیم موضعی (Patch Repair) آنها بدون نیاز به تخریب کل سالن است.
برای این کار، ابتدا لبههای قسمت آسیبدیده را با دستگاه فرز به صورت منظم برش میدهند، بخشهای سست را کاملاً جدا کرده و سطح زیرین را سنبادهزنی و تمیز میکنند.
سپس با استفاده از پرایمر و بتونه مخصوص رزینی، قسمت گود شده را پر کرده و در نهایت لایه رویی را همسطح با پوشش قدیمی اجرا مینمایند تا یکپارچگی و مقاومت سطح کاملاً به حالت اولیه بازگردد.
چند روز پس از اجرای پوشش، سطح به حداکثر مقاومت خود در برابر ضربه و تردد ماشینآلات سنگین میرسد؟
خشک شدن سطحی معمولاً بین ۱۲ تا ۲۴ ساعت زمان میبرد که در این مرحله تنها تردد سبک نفر بر روی آن مجاز است و شبکه پلیمری هنوز به استحکام نهایی نرسیده است.
برای رسیدن به حداکثر مقاومت مکانیکی، شیمیایی و ضربهای (Curing کامل)، در دمای استاندارد حدود ۲۵ درجه سانتیگراد، به زمانی معادل ۷ روز کامل نیاز است.
وارد کردن بارهای سنگین یا ضربات مکانیکی پیش از تکمیل این دوره هفت روزه میتواند باعث ایجاد تغییر شکل دائمی یا آسیب به پیوندهای شیمیایی در حال شکلگیری شود.
آیا استفاده از بتونه در زیر کار باعث کاهش یا افزایش مقاومت سیستم در برابر ضربه میشود؟
پاسخ این سوال کاملاً به نوع بتونه و ضخامت اعمال شده بستگی دارد؛ اگر برای پر کردن چالهها و منافذ عمیق بتن از بتونههای تخصصی و بدون حلال همراه با پودر سیلیس استفاده شود، این کار به دلیل یکنواخت کردن سطح و حذف فضاهای خالی زیر پوشش، مقاومت ضربهای را به شدت افزایش میدهد.
اما اگر از بتونههای ضعیف، غیراستاندارد یا حلالدار در ضخامتهای بالا و بدون اجرای پرایمر زیرین استفاده گردد، لایه بتونه خود به یک نقطه ضعف تبدیل شده و در اثر ضربه خرد و از سطح جدا میشود.
چرا گاهی اوقات پوشش روی فلز در اثر ضربه یک جسم کند، بدون اینکه خودش سوراخ شود، به صورت یک ورق کامل از روی فلز میپرد؟
این پدیده کلاسیک نشاندهنده آن است که «انسجام درونی» فیلم رنگ بالا بوده، اما «چسبندگی به بستر» به شدت ضعیف عمل کرده است.
دلایل اصلی این اتفاق شامل عدم انجام سندبلاست و صاف بودن بیش از حد ورق فلزی، باقی ماندن لایه نازکی از چربی یا رطوبت روی فلز هنگام رنگآمیزی، و یا عدم استفاده از پرایمر ضدزنگ مناسب (مانند زینک ریچ یا پرایمر پلیآمید) در لایه اول است که مانع از قفل شدن پوشش روی فلز شده است.
برای محیطی که هم در معرض سقوط ابزارآلات فلزی است و هم لیفتراک در آن تردد میکند، سطح صاف و براق بهتر است یا سطح پوستپرتقالی و زبر؟
در چنین محیطهایی، اجرای سیستمهای پوستپرتقالی یا سیستمهای سیلیسپاشی شده (Antislip) انتخاب بسیار هوشمندانهتری نسبت به سطوح کاملاً صاف و آینهای است.
اولاً بافت پوستپرتقالی و وجود دانههای سیلیس در لایه رویی باعث میشود انرژی ضربه در نقاط ریز متعددی شکسته شود و مقاومت سایشی به شدت بالا برود.
ثانیاً، حتی اگر در اثر ضربات مکرر خراشهای سطحی کوچکی ایجاد شود، در بافت زبر و نیمهمات بسیار کمتر دیده میشود و ظاهر صنعتی محیط برای سالها تمیز و مرتب باقی میماند.
منبع » ایکالر